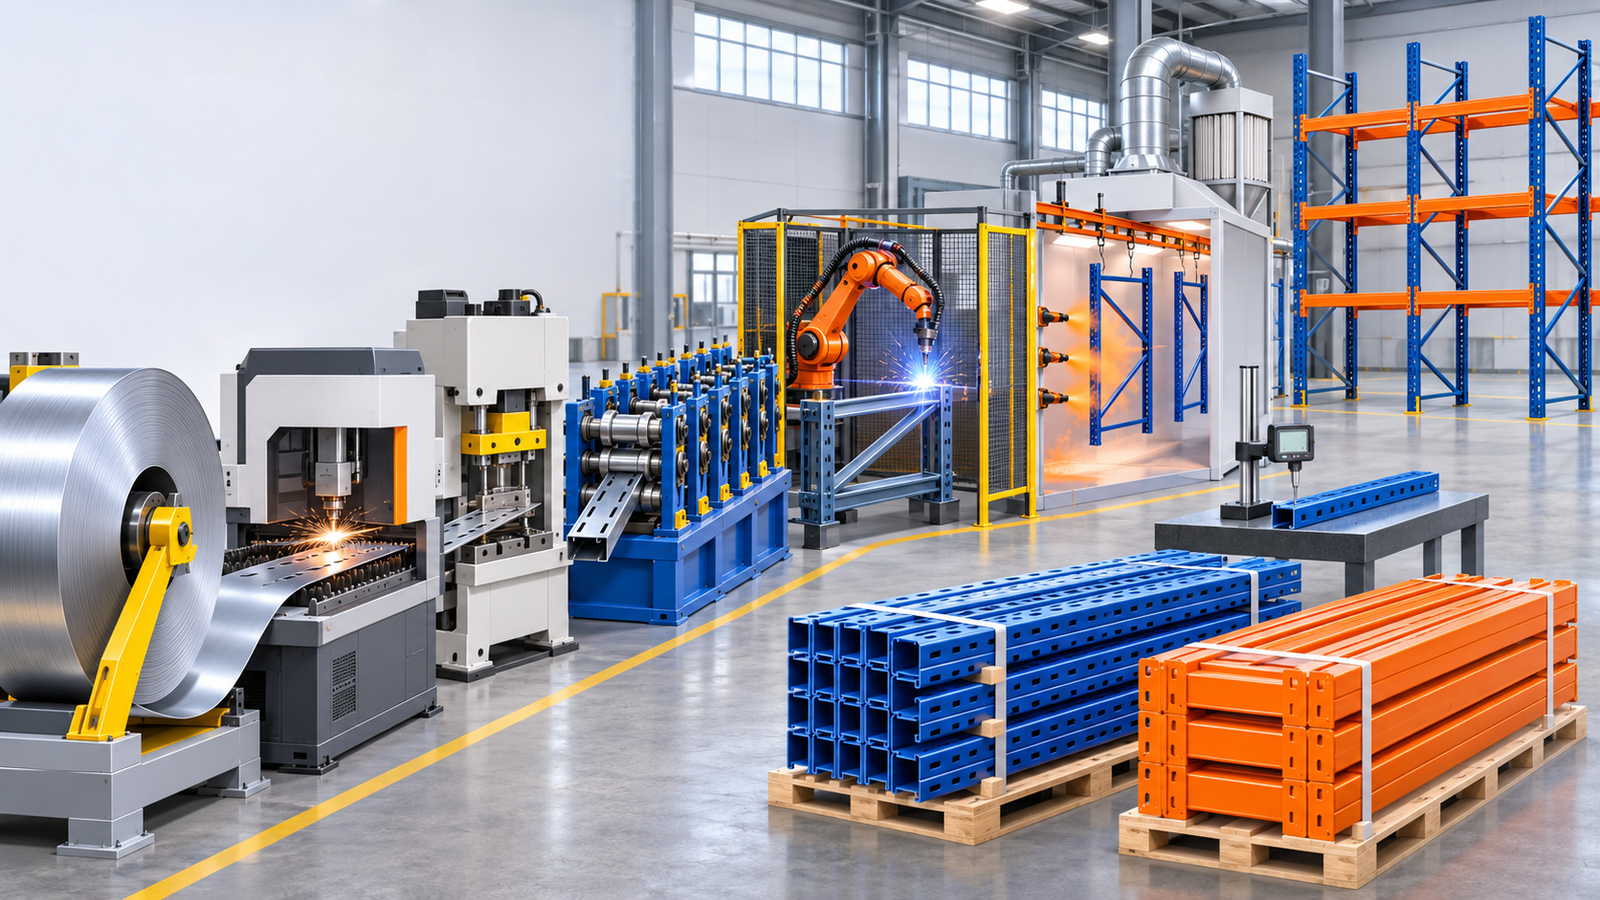
Cuando se pregunta a la mayoría de los compradores cómo se fabrican las estanterías para palés, suelen dar una respuesta vaga: «se dobla algo de acero, se pinta y se embala para enviarlo». No es incorrecta, pero deja fuera los detalles que realmente determinan la calidad, la seguridad y la durabilidad a largo plazo. La diferencia entre un sistema que dura 20 años y otro que falla en 5 depende de lo que ocurre desde que la bobina de acero llega a la fábrica hasta que el producto terminado sale en un contenedor.
El proceso de fabricación de estanterías comprende siete etapas principales, cada una con riesgos y puntos de control propios. Una fábrica que se salta alguna etapa o toma atajos puede entregar un sistema que parece correcto, pero falla en condiciones reales de operación. Cuando las siete etapas se ejecutan correctamente, el producto alcanza la capacidad nominal, resiste la corrosión y conserva su integridad estructural durante su vida útil.
Esta guía recorre el proceso completo, desde la selección del acero hasta la carga final del contenedor, y explica qué señales de calidad conviene revisar en cada etapa. Está dirigida a responsables de almacén, compras y abastecimiento que evalúan proveedores, no a ingenieros de fábrica.
¿En qué consiste el proceso de fabricación de estanterías?
Es la secuencia de operaciones industriales que transforma bobinas de acero estructural en componentes terminados de estanterías para palés, listos para instalarse en un almacén. Incluye la compra del acero, corte, punzonado, perfilado por rodillos, soldadura, recubrimiento, inspección de calidad y embalaje. Cada fase requiere equipos, herramientas y controles específicos.
La fabricación moderna suele funcionar como un flujo continuo, no como una operación por lotes. Un bastidor de montantes puede pasar en secuencia por entre 6 y 8 estaciones, cada una dedicada a una operación. Los fabricantes chinos de mayor tamaño mantienen varias líneas paralelas para producir montantes, largueros, placas base y accesorios al mismo tiempo.
Dos factores distinguen a los fabricantes de mayor calidad:
- Integración vertical: cuántas etapas se realizan dentro de la fábrica y cuántas se subcontratan.
- Nivel de automatización: cuántas operaciones utilizan maquinaria controlada por CNC frente a procesos manuales.
Los fabricantes chinos consolidados suelen realizar internamente 6 o 7 etapas y alcanzar aproximadamente un 60 %–80 % de automatización en la línea. Las empresas comerciales y los talleres pequeños subcontratan la mayoría de las etapas y dependen más del trabajo manual. A gran escala, la diferencia de coste es significativa, al igual que la consistencia de la calidad.
Etapa 1: selección e inspección de materias primas
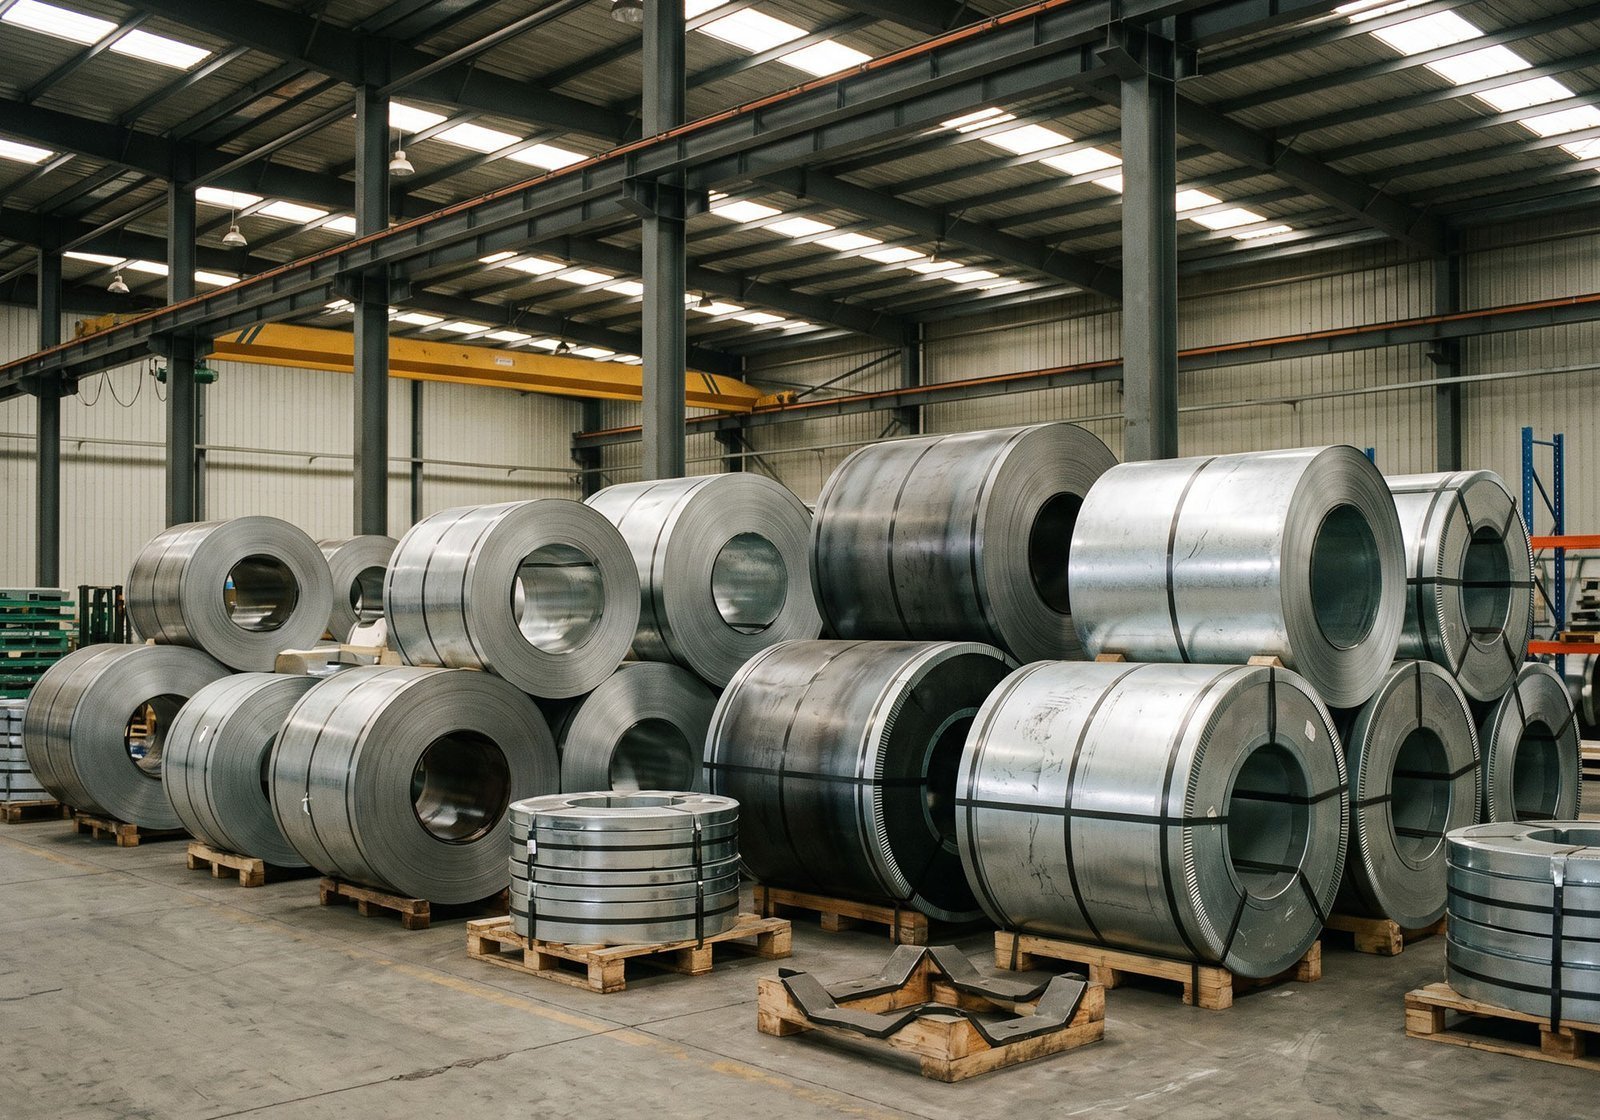
Todo empieza con la bobina de acero. El grado, el espesor, el ancho y el certificado de laminación determinan la capacidad de carga y la durabilidad del sistema terminado.
Qué ocurre: las bobinas llegan de acerías nacionales chinas —Baosteel, Shagang y Ansteel son ejemplos habituales— o, en ocasiones, de proveedores extranjeros cuando se necesitan grados especiales. Cada bobina debe contar con un certificado de fábrica que documente el grado (Q235B, Q345 u otro similar), la tolerancia de espesor, la resistencia a la tracción y el límite elástico.
Las fábricas que priorizan la calidad inspeccionan cada bobina recibida para comprobar:
- Defectos superficiales: puntos de óxido, cascarilla de laminación o delaminación.
- Espesor: medida real frente a la tolerancia especificada.
- Composición química: verificaciones periódicas frente al certificado de laminación.
- Estabilidad dimensional: uniformidad del ancho de la bobina.
Por qué importa: utilizar acero más delgado de lo especificado es uno de los atajos de calidad más comunes. Si un proveedor cotiza montantes de 2,0 mm y entrega 1,8 mm, puede reducir el coste del acero un 10 % y la capacidad de carga aproximadamente un 20 %. Sin medir el producto, esta sustitución puede pasar inadvertida.
Señal de calidad: solicite los certificados de laminación del acero asignado a su pedido. Los fabricantes consolidados pueden vincularlos con lotes de producción concretos.
Etapa 2: corte y cizallado CNC
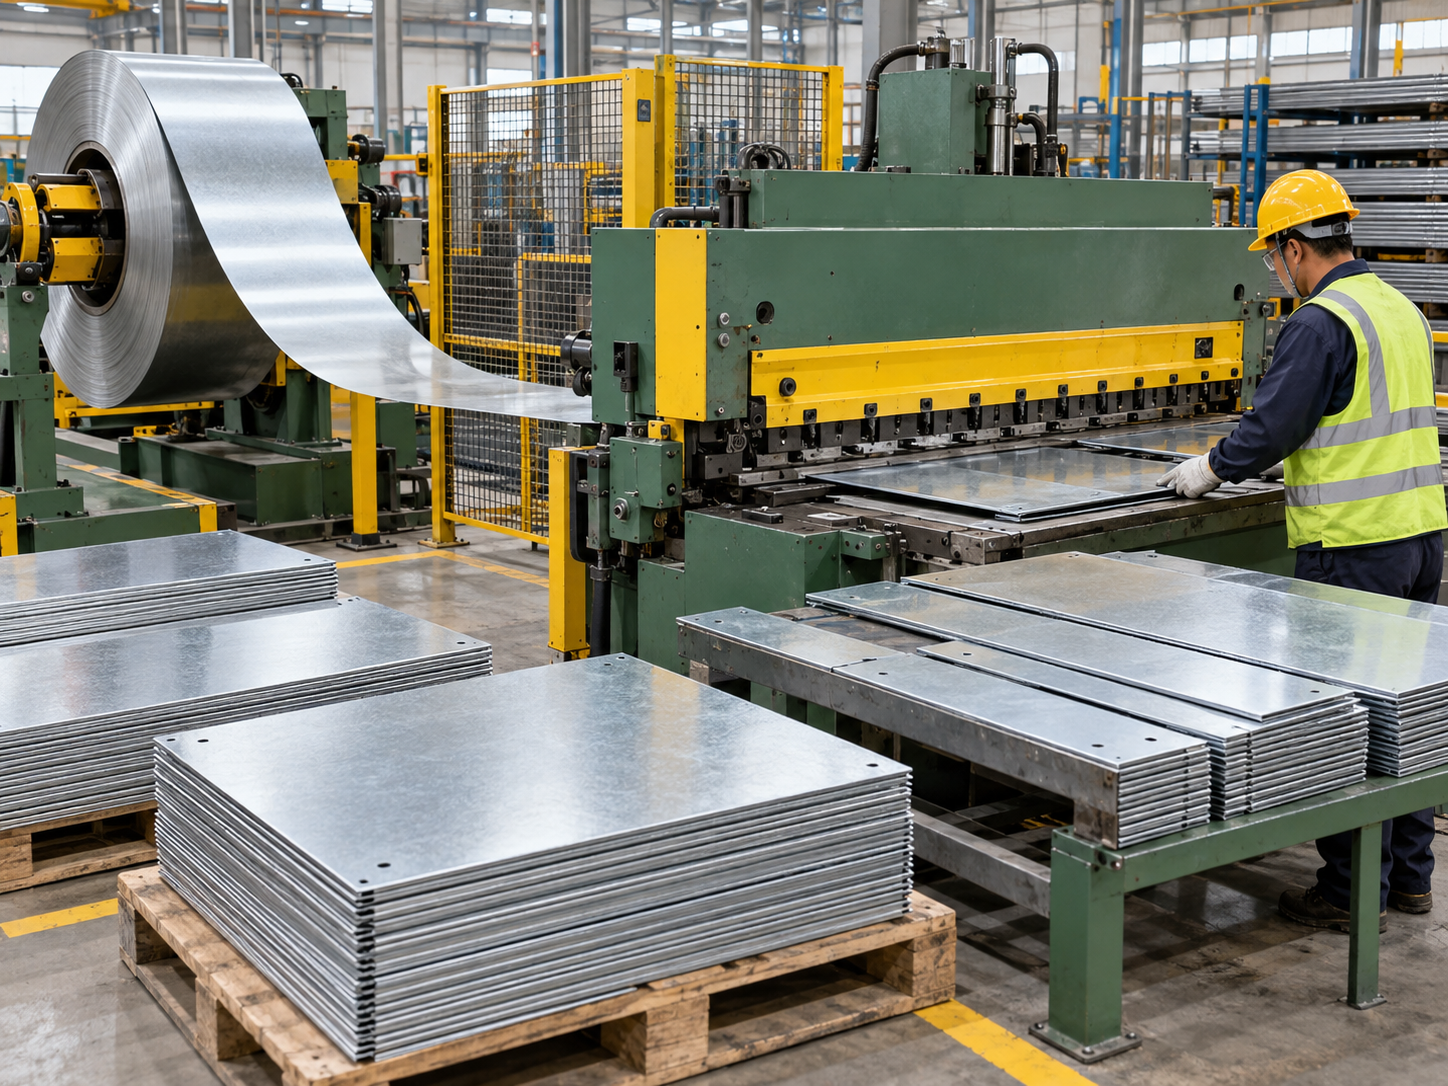
La bobina llega como una banda continua. El corte la divide en piezas individuales que se convertirán en montantes, largueros, placas base y otros componentes.
Qué ocurre: la bobina se alimenta a líneas de cizallado CNC o estaciones de corte láser. La longitud de cada pieza se programa según el componente; por ejemplo, un montante de 4.500 mm necesita una pieza de 4.500 mm más un pequeño margen de recorte.
El corte CNC moderno puede mantener una tolerancia de longitud de ±1 mm en toda la pieza. El cizallado manual puede desviarse ±5 mm o más, lo que provoca problemas de ajuste en las etapas posteriores de soldadura y montaje.
Por qué importa: las diferencias dimensionales se acumulan. Una pieza de larguero cortada 3 mm más larga puede desalinear el conector durante la soldadura. Si los errores se repiten en diez largueros, la fila de estanterías puede quedar desnivelada.
Señal de calidad: mida al azar componentes terminados. Las fábricas que utilizan corte CNC muestran dimensiones uniformes; el corte manual suele producir variaciones perceptibles.
Etapa 3: punzonado CNC
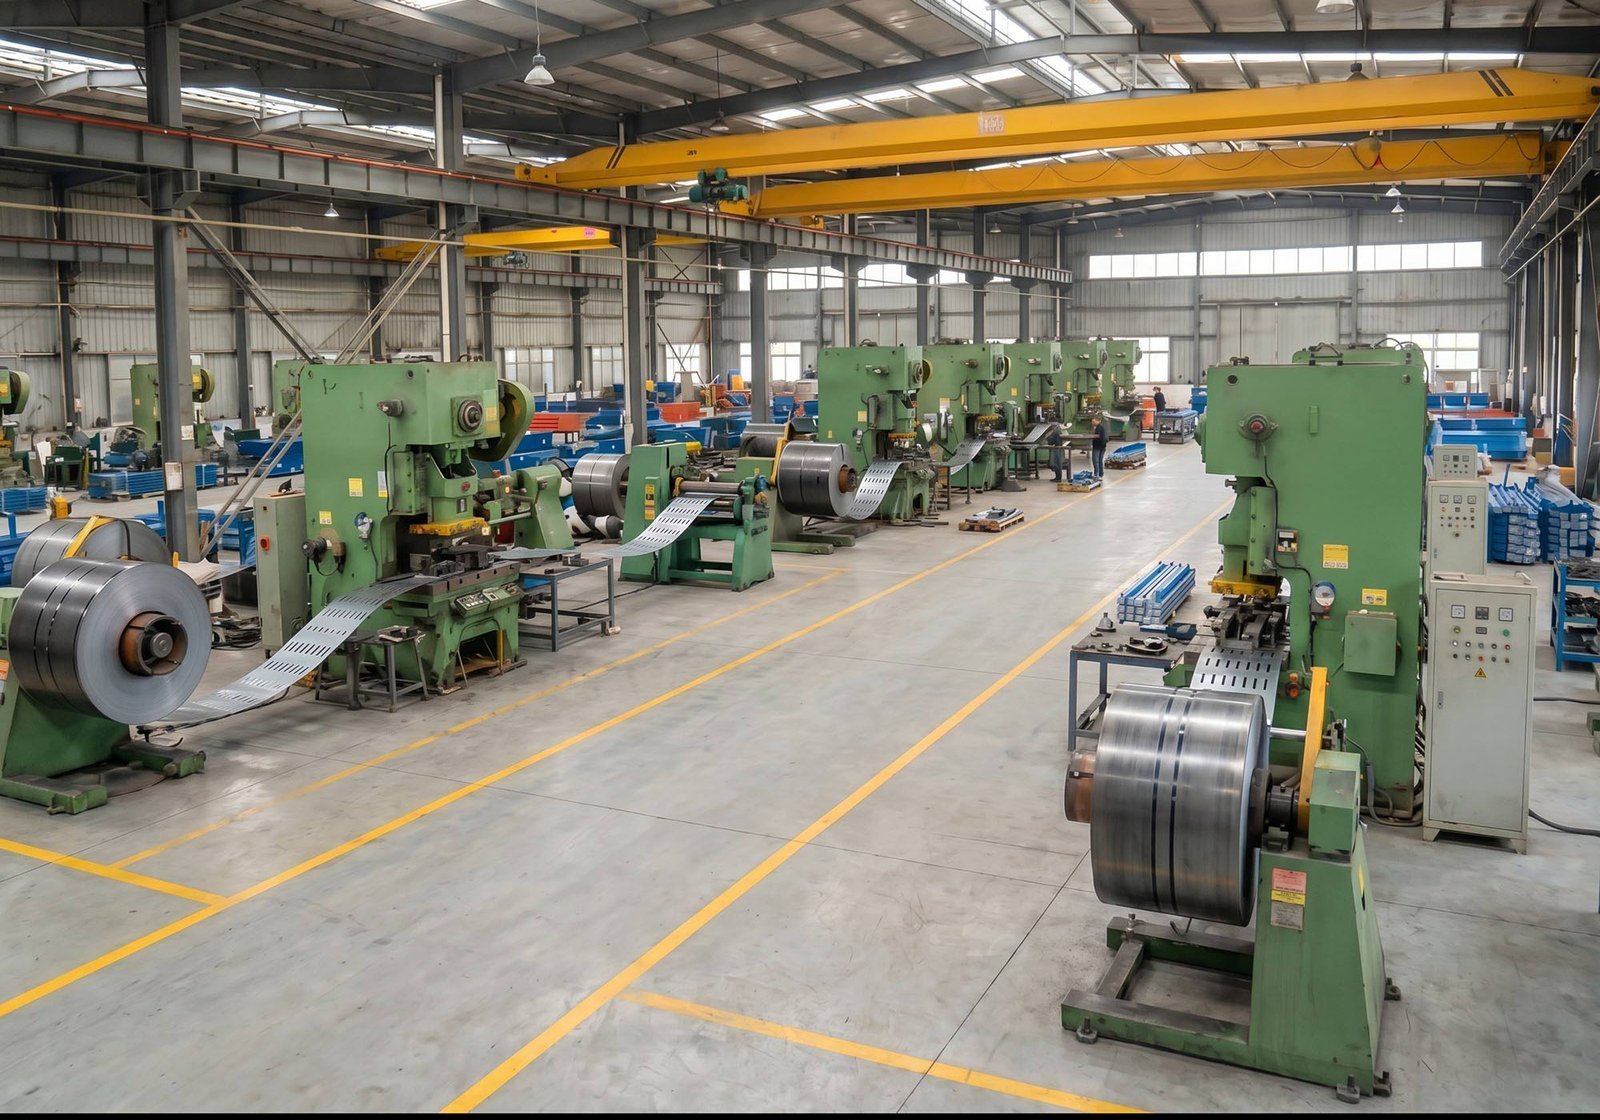
El patrón de perforaciones del montante —en forma de lágrima, ojo de cerradura o ranura— permite conectar los largueros a distintas alturas. Para que el encaje sea fiable, este patrón debe ejecutarse con precisión.
Qué ocurre: las piezas pasan por estaciones CNC donde matrices progresivas con varias herramientas estampan los orificios con intervalos exactos. Los pasos habituales son de 50 mm o 75 mm, es decir, los orificios se repiten cada 50 mm o 75 mm a lo largo del montante.
La calidad del punzonado determina:
- La precisión geométrica: el conector del larguero debe encajar correctamente en el orificio.
- El acabado del borde: los bordes limpios reducen la concentración de tensiones en las uniones.
Una matriz progresiva bien mantenida puede punzonar decenas de miles de bastidores antes de necesitar afilado o sustitución. Las matrices desgastadas dejan bordes ásperos, rebabas o desviaciones dimensionales. Estos defectos pueden no verse en el producto terminado, pero afectan a la fiabilidad de las conexiones a largo plazo.
Por qué importa: los orificios deficientes pueden hacer que se desplacen los seguros de los largueros, que las conexiones se aflojen con la vibración o que los pasadores de seguridad no encajen. Algunos problemas aparecen años después de la instalación, cuando la garantía del proveedor ya ha vencido.
Señal de calidad: los orificios deben tener geometría uniforme y bordes limpios, sin rebabas. Una inspección aleatoria de montantes terminados ayuda a comprobar el estado de las matrices.
Etapa 4: perfilado por rodillos
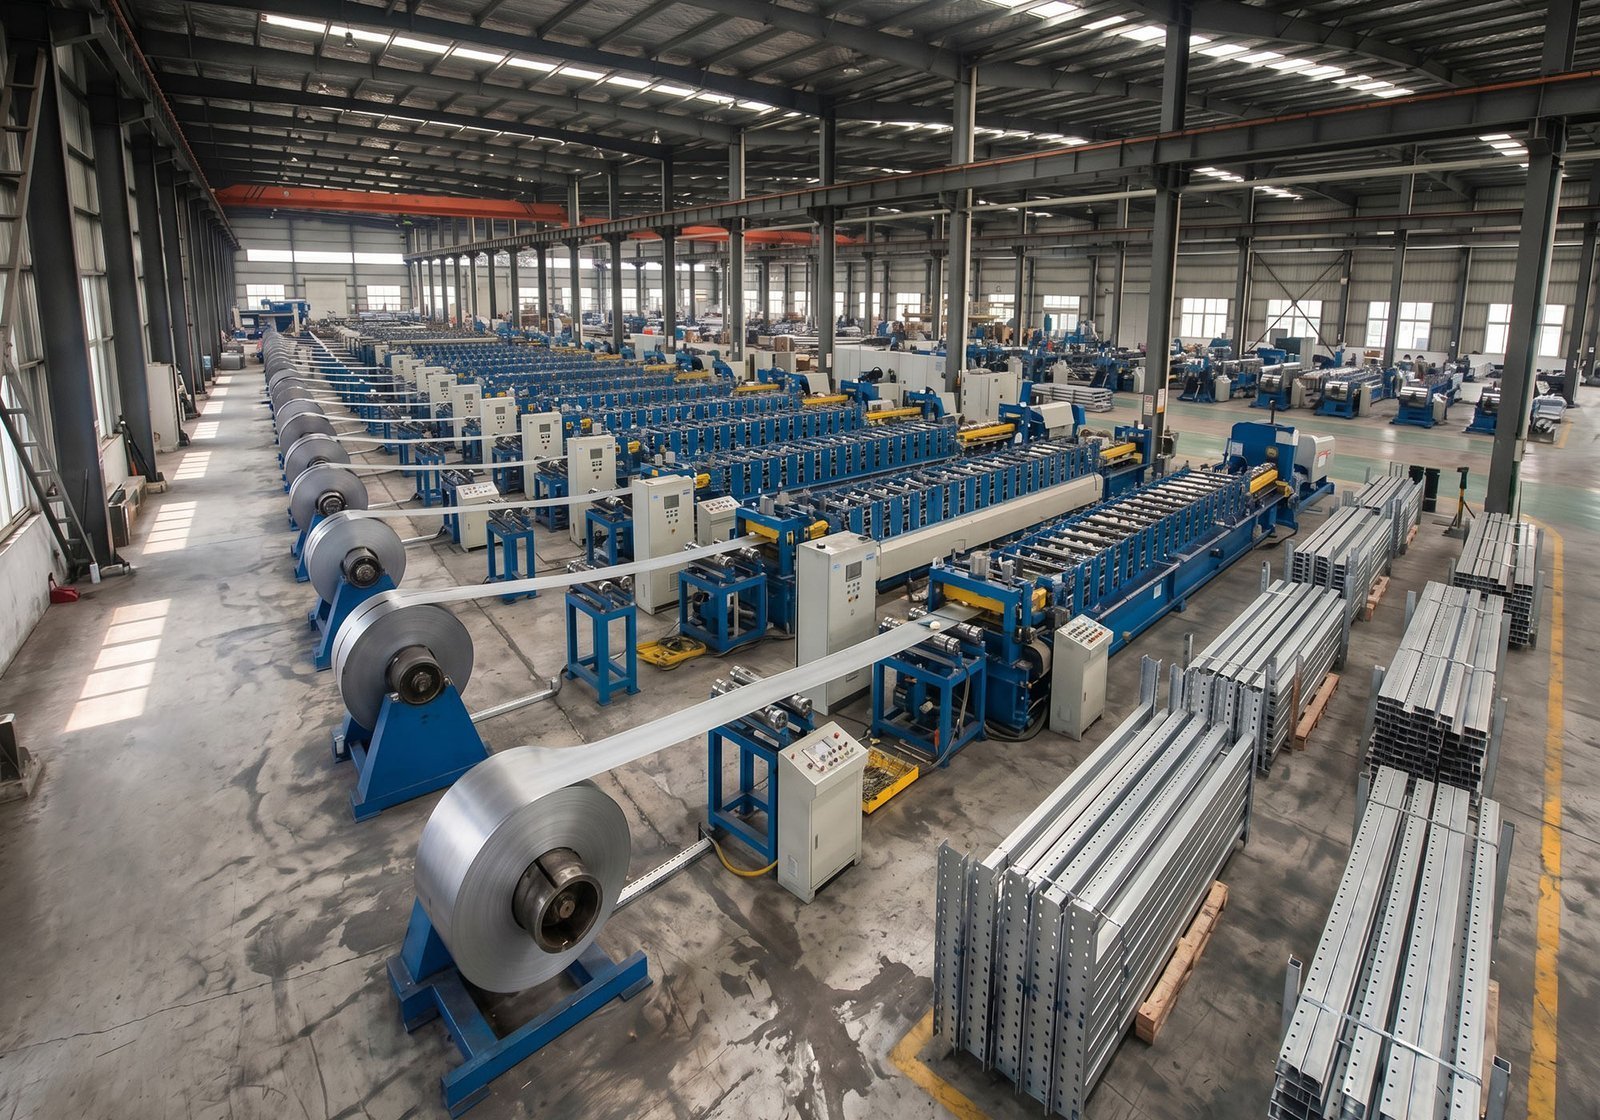
El perfilado por rodillos transforma la banda plana de acero en un perfil tridimensional para los montantes. Es una de las operaciones más especializadas de la fabricación de estanterías.
Qué ocurre: las piezas cortadas y punzonadas entran en una línea con entre 12 y 20 estaciones consecutivas de rodillos. Cada estación dobla el acero de forma progresiva y añade un pliegue o una curva. Al final, la banda plana se convierte en un perfil completo, normalmente con sección omega, en C o cajón.
Las herramientas de perfilado son costosas de diseñar y ajustar. Cada perfil requiere su propio juego de rodillos; cambiar de perfil implica sustituir las herramientas, una preparación que suele llevar entre 4 y 8 horas.
Las variables críticas durante el perfilado son:
- Velocidad de línea: una velocidad excesiva provoca recuperación elástica y desviaciones dimensionales; una velocidad demasiado baja reduce la productividad.
- Alineación de los rodillos: las estaciones desalineadas pueden torcer o arquear el perfil.
- Temperatura del acero: el conformado en frío o templado influye en la estabilidad de la forma final.
Por qué importa: el perfilado define la sección real que soporta la carga. Una desviación de 0,5 mm respecto a las especificaciones puede reducir de forma significativa la capacidad prevista en el cálculo. La torsión acumulada por rodillos mal alineados puede impedir que los montantes queden rectos una vez instalados.
Señal de calidad: los fabricantes consolidados calibran sus líneas y utilizan estaciones de medición láser para revisar la geometría del perfil en tiempo real. Compruébelo durante la auditoría de fábrica.
Etapa 5: soldadura y montaje
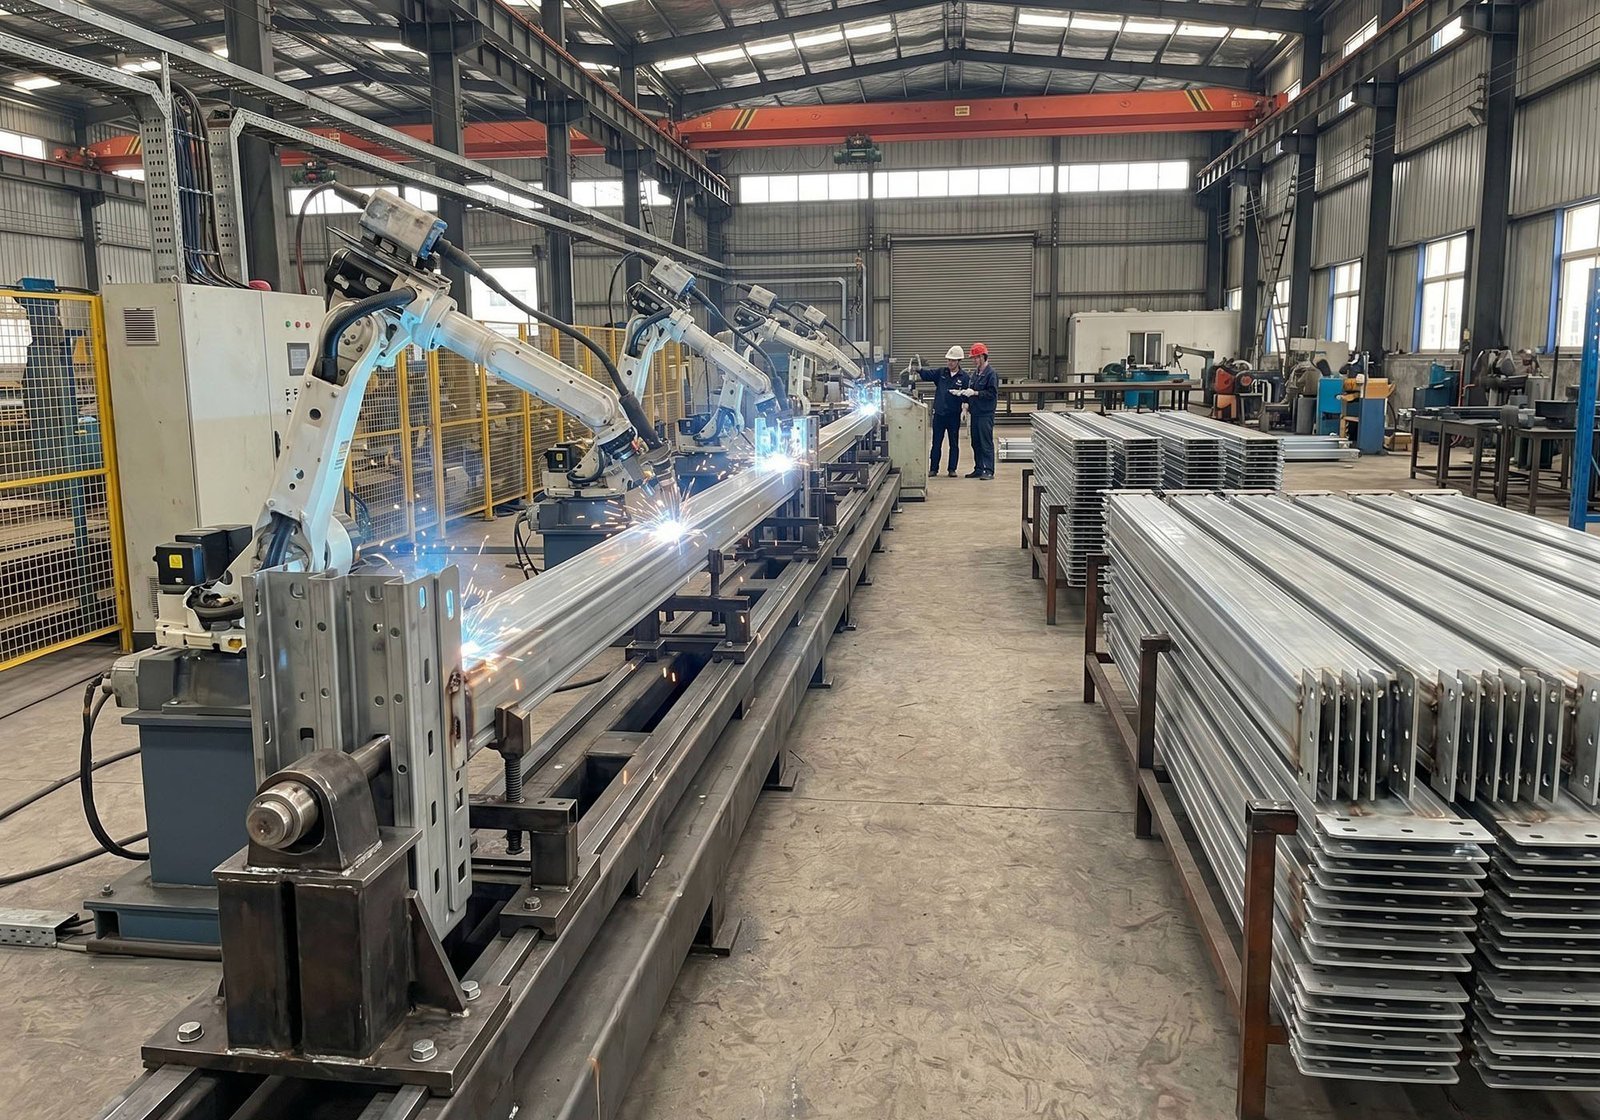
La soldadura convierte los componentes conformados en bastidores de montantes al unir refuerzos horizontales y diagonales a las columnas verticales.
Qué ocurre: predominan dos métodos:
- Soldadura MIG robotizada: robots de seis ejes siguen trayectorias de soldadura programadas en cada bastidor.
- Soldadura MIG manual: soldadores cualificados manejan antorchas siguiendo recorridos guiados por plantillas.
La soldadura robotizada ofrece geometría, penetración y aspecto del cordón muy uniformes. La soldadura manual depende de la habilidad de cada operario: un buen soldador puede lograr una unión tan limpia como un robot, pero la uniformidad de toda una serie puede variar.
La calidad de una soldadura se evalúa por:
- Penetración: fusión completa entre los componentes.
- Uniformidad del cordón: ancho y altura consistentes a lo largo de la unión.
- Ausencia de defectos: sin porosidad, mordeduras, salpicaduras ni falta de fusión en frío.
- Longitud de soldadura: cobertura adecuada en cada unión según el diseño estructural.
Por qué importa: los fallos de soldadura son una de las principales causas del colapso grave de estanterías. Una soldadura omitida o con poca penetración puede resistir la carga nominal y fallar ante un pico de carga o un sismo. El recubrimiento en polvo oculta prácticamente la soldadura; por eso, la inspección debe realizarse antes del recubrimiento.
Señal de calidad: pregunte qué proporción de las soldaduras estructurales críticas se realiza con robots. En esas uniones, la automatización suele ofrecer una repetibilidad difícil de mantener manualmente durante toda la producción.
Etapa 6: tratamiento de superficies y recubrimiento
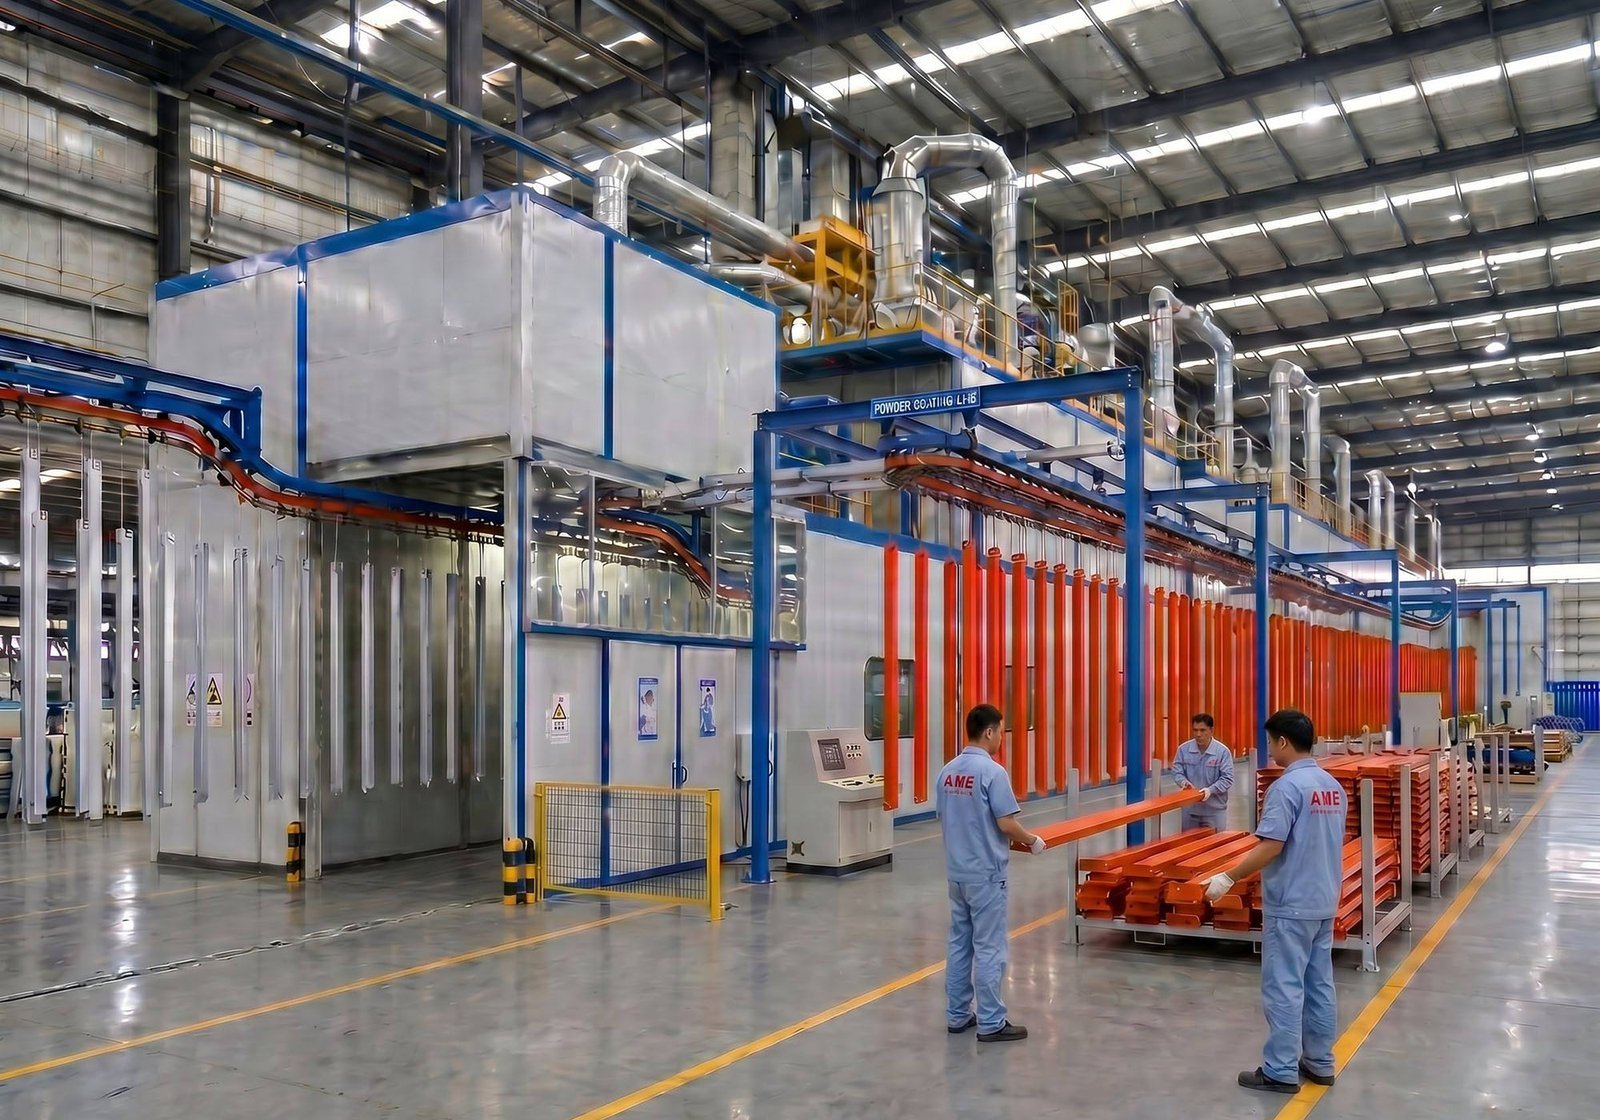
El acero sin protección se corroe. El recubrimiento protege las estanterías durante su vida útil y proporciona el acabado final.
Qué ocurre: el recubrimiento se aplica mediante varias etapas:
- Desengrase: un baño químico elimina restos de aceite del conformado y la soldadura.
- Fosfatado: prepara la superficie para favorecer la adherencia del recubrimiento.
- Enjuague: elimina residuos químicos.
- Secado: retira la humedad antes de aplicar el recubrimiento.
- Aplicación de pintura en polvo: el polvo se aplica electrostáticamente sobre el acero.
- Horno de curado: el horneado a 180–200 °C endurece el acabado.
- Enfriamiento: enfriamiento controlado antes del embalaje.
El tiempo total dentro de la línea suele ser de unos 45 a 90 minutos por componente. El espesor habitual del recubrimiento en polvo es de 60 a 100 micras. Los colores se seleccionan mediante códigos RAL; RAL 5015 (azul), RAL 2004 (naranja) y RAL 7035 (gris) son comunes en estanterías de almacén.
En exteriores o ambientes húmedos, el galvanizado por inmersión en caliente puede sustituir al recubrimiento en polvo. Las piezas se sumergen en zinc fundido a 450 °C, que cubre las superficies con una capa de 60 a 100 micras y puede ofrecer más de 20 años de resistencia a la corrosión.
Por qué importa: una preparación insuficiente puede hacer que el recubrimiento falle en 2 a 5 años, con ampollas, descascarillado y corrosión prematura. Omitir el fosfatado puede reducir un 15 % el coste del recubrimiento, pero el sistema puede deteriorarse durante su uso aunque pareciera correcto al entregarse.
Señal de calidad: la adherencia debe superar la prueba de corte en cuadrícula con cinta (ASTM D3359) sin desprendimientos. Compruebe que el espesor se mantenga entre 60 y 100 micras en las superficies del componente con un medidor magnético.
Etapa 7: inspección de calidad y embalaje
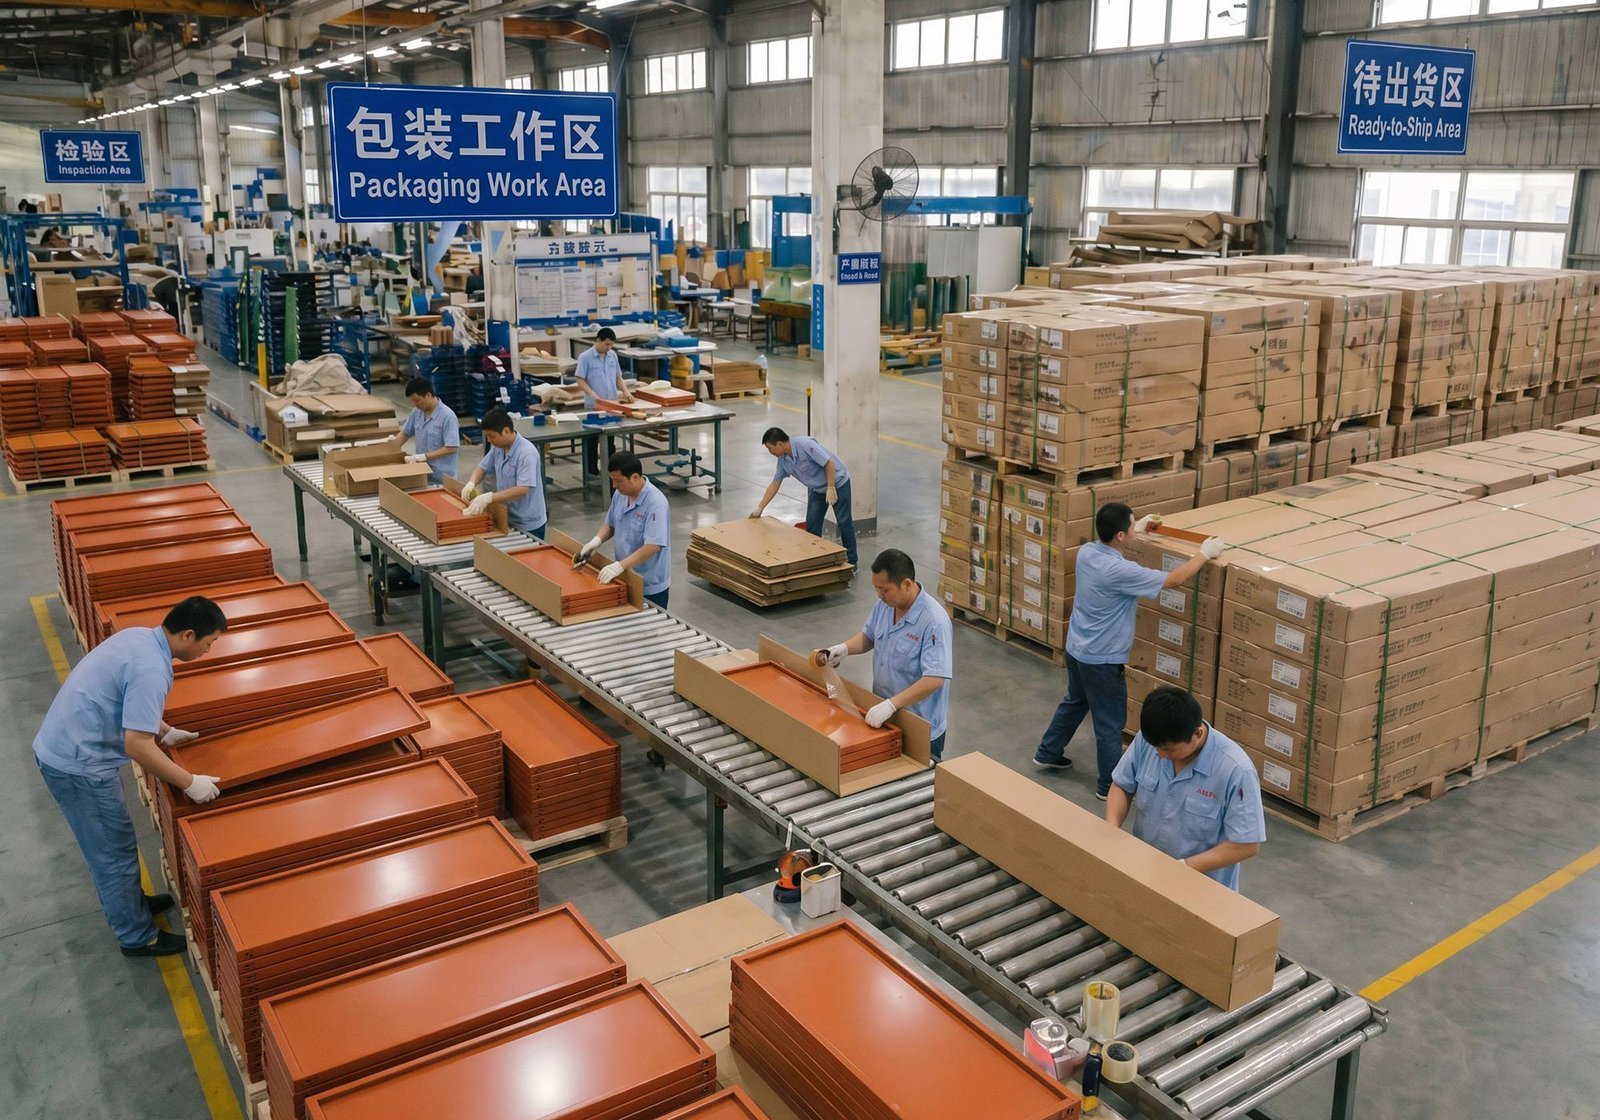
La etapa final detecta defectos antes del envío y prepara las estanterías para aprovechar el espacio del contenedor.
Qué ocurre: la inspección de calidad incluye:
- Comprobación dimensional frente a las tolerancias del plano de producción.
- Inspección visual de soldaduras para detectar defectos.
- Medición de la adherencia y el espesor del recubrimiento.
- Prueba de montaje: inserción de largueros de muestra en montantes para comprobar el ajuste.
- Ensayo de carga en muestras aleatorias para verificar la capacidad.
El embalaje suele utilizar una configuración desmontada (KD, knock-down) para aprovechar mejor el contenedor. Los montantes se agrupan de 4 a 8 unidades con flejes de acero y protección de cartón en las esquinas. Los largueros se agrupan con fundas protectoras en los extremos de los conectores. Los accesorios se embalan en cajas o sobre palés de madera.
Un contenedor de 20 pies GP suele transportar entre 200 y 400 posiciones de palés de estanterías selectivas estándar desmontadas. Un contenedor de 40 pies HQ puede transportar aproximadamente el doble. Un embalaje eficiente reduce directamente el coste de transporte por módulo.
Por qué importa: un embalaje deficiente puede provocar arañazos en la pintura, componentes doblados o accesorios extraviados. Estos daños retrasan la instalación y pueden generar reclamaciones de garantía.
Señal de calidad: solicite fotos de cargas de contenedores anteriores. Los fabricantes consolidados muestran una disposición ordenada y protecciones adecuadas; una carga caótica aumenta el riesgo de daños.
Plazos de cada etapa del proceso de fabricación
La siguiente tabla resume cómo se distribuyen las siete etapas en una operación de fabricación moderna:
| Etapa | Duración habitual | Tipo de equipo |
|---|---|---|
| Inspección de materias primas | 1 día por lote | Inspección visual y medición |
| Corte CNC | 30–60 segundos por pieza | Cizalla CNC o láser |
| Punzonado CNC | 45–90 segundos por pieza | Punzonado con matriz progresiva |
| Perfilado por rodillos | 2–4 minutos por componente | Línea de 12–20 estaciones de rodillos |
| Soldadura y montaje | 3–8 minutos por bastidor | Soldadura MIG robotizada o manual |
| Tratamiento de superficies | 45–90 minutos por componente | Línea de recubrimiento por etapas |
| Inspección y embalaje | 5–15 minutos por componente | Trabajo manual con instrumentos de medición |
Un pedido estándar para 500 posiciones de palés suele requerir entre 15 y 25 días desde la disponibilidad de la materia prima. Las configuraciones personalizadas o de alta resistencia pueden ampliar el plazo a entre 25 y 45 días.
Qué distingue a los fabricantes de calidad
Al evaluar a un proveedor, conviene revisar estos aspectos:
Producción propia:
- Los fabricantes de calidad realizan internamente entre 6 y 7 etapas.
- Las empresas comerciales suelen subcontratar 4 etapas o más.
Nivel de automatización:
- Las fábricas de calidad utilizan corte y punzonado CNC, perfilado automatizado y soldadura robotizada en operaciones críticas.
- Las operaciones de menor calidad pueden depender del corte, punzonado y soldadura manuales en todas las fases.
Prácticas de control de calidad:
- Los fabricantes de calidad mantienen la trazabilidad de los certificados de laminación, realizan mediciones dimensionales durante el proceso e inspeccionan las soldaduras antes del recubrimiento.
- Las operaciones de menor calidad pueden omitir la mayoría de las verificaciones intermedias y limitarse a una inspección visual final.
Certificaciones:
- Los fabricantes de calidad mantienen ISO 9001 con auditorías periódicas y certificaciones aplicables al mercado de destino, como AS 4084, FEM o RMI.
- Algunas operaciones de menor calidad pueden mencionar certificaciones sin documentación que demuestre su cumplimiento.
Señales de capacidad productiva:
- Los fabricantes consolidados suelen operar en instalaciones de más de 15.000 m² con líneas dedicadas a cada categoría de producto.
- Los talleres pequeños pueden ocupar menos de 5.000 m² y compartir equipos entre distintos productos.
Como regla práctica, preste atención a lo que puede medir. El espesor del acero y del recubrimiento, la uniformidad de las soldaduras y la precisión dimensional pueden verificarse en una auditoría de fábrica o mediante una inspección independiente. Las afirmaciones comerciales sobre «producción avanzada» no demuestran nada sin evidencias físicas.
Preguntas frecuentes
¿Cómo se fabrican las estanterías para palés desde la materia prima hasta el producto terminado?
La fabricación comprende siete etapas: inspección del acero, corte CNC, punzonado CNC de los orificios de conexión, perfilado por rodillos para formar los montantes, soldadura y montaje de los refuerzos, tratamiento de superficies —pintura en polvo o galvanizado— e inspección y embalaje. Las fábricas modernas conectan estas etapas en un flujo continuo y automatizan las operaciones críticas.
¿Qué diferencia hay entre soldadura robotizada y manual?
La soldadura MIG robotizada utiliza robots de seis ejes con trayectorias programadas y mantiene una geometría, penetración y calidad del cordón muy uniformes durante toda la producción. La soldadura manual depende de la habilidad del operario y presenta más variación. Los fabricantes de calidad suelen emplear robots para uniones estructurales críticas y soldadura manual en accesorios y componentes que no soportan carga.
¿Cuánto tarda la fabricación de estanterías para palés?
Un pedido estándar de 500 posiciones suele tardar entre 15 y 25 días desde la disponibilidad de la materia prima hasta que el producto está listo para el envío. Las configuraciones personalizadas o de alta resistencia pueden requerir entre 25 y 45 días. La temporada alta, de septiembre a diciembre, puede aumentar los plazos entre un 30 % y un 50 %. La producción de cada componente puede durar desde segundos en el corte hasta horas si se cuenta el curado del recubrimiento.
¿Qué función cumple el perfilado por rodillos?
Transforma una banda plana de acero en el perfil tridimensional del montante, normalmente con sección omega, en C o cajón. Las piezas cortadas y punzonadas atraviesan entre 12 y 20 estaciones sucesivas, cada una de las cuales añade un pliegue o una curva. La calidad del perfilado define la geometría de la sección portante y es decisiva para el rendimiento estructural.
¿Por qué es importante el tratamiento de superficies?
Protege las estanterías frente a la corrosión durante su vida útil. El proceso puede incluir desengrase, fosfatado, enjuague, secado, aplicación de pintura en polvo y curado entre 180 °C y 200 °C. Si se omite el fosfatado, el recubrimiento puede fallar en 2 a 5 años. En exteriores o ambientes húmedos, el galvanizado por inmersión en caliente puede sustituir a la pintura en polvo y ofrecer más de 20 años de resistencia a la corrosión.
¿Cómo puede comprobar un comprador la calidad antes de hacer el pedido?
Una auditoría presencial o por vídeo verificado es uno de los métodos más fiables. Revise el almacenamiento de materias primas y sus certificados, observe los equipos CNC en funcionamiento —no solo expuestos—, las estaciones de soldadura robotizada, las fases de recubrimiento y el almacenamiento de producto terminado. Empresas independientes como SGS, BV, TÜV o Intertek ofrecen inspecciones previas al envío. Un pedido de muestra de un contenedor también permite comprobar la calidad en condiciones reales antes de ampliar la compra.
¿Qué certificaciones debería tener un fabricante de estanterías?
Como base, conviene solicitar ISO 9001 para el sistema de gestión de calidad y certificados de laminación del acero estructural. También importan las normas del mercado de destino: AS 4084 para Australia y Nueva Zelanda; marcado CE con cumplimiento de FEM 10.2.02 o EN 15512 para Europa; y RMI o ANSI MH16.1 para Norteamérica. Las certificaciones deben estar vigentes, proceder de entidades reconocidas y corresponder a categorías concretas de producto, no limitarse a una declaración genérica de empresa.
Conclusión
El proceso de fabricación determina si una estantería ofrece el rendimiento previsto durante 20 años o falla antes de cumplir 5. Las siete etapas —selección de materias primas, corte CNC, punzonado CNC, perfilado, soldadura y montaje, tratamiento de superficies e inspección— acumulan riesgos de calidad a lo largo del flujo de producción. Las fábricas que realizan las siete etapas internamente y automatizan las operaciones críticas suelen ofrecer un rendimiento estructural más uniforme que las que subcontratan procesos o dependen del trabajo manual.
Para evaluar proveedores, la conclusión práctica es sencilla: la calidad de fabricación se puede comprobar. El espesor del acero se mide con un calibrador y el del recubrimiento con un medidor magnético; la uniformidad de las soldaduras se revisa mediante muestreo. Durante una auditoría o una inspección de terceros, verifique aquello que se pueda medir y no se base únicamente en material promocional o cotizaciones de bajo precio.
Para proyectos que requieren control documentado del acero, el perfilado, la soldadura robotizada y el recubrimiento, los responsables de almacén pueden evaluar fabricantes como AME Rack, productor de equipos de almacenamiento con sede en Guangdong y una planta de 15.500 m². Su producción integrada abarca estanterías selectivas para palés, estanterías de alta resistencia y una cartera más amplia de sistemas de estanterías para almacén bajo certificación ISO 9001. Para comparar configuraciones, consulte también la guía de estanterías de profundidad simple y doble.